Home / Quality Assurance
Quality Assurance & Regulatory Compliance
At Biocie Pharmaceuticals, quality is never a secondary inspection—it is the foundational science engineered into every single formulation. From certified raw API procurement to finished blister packaging, we ensure zero-defect compliance with Indian Pharmacopoeia (IP), British Pharmacopoeia (BP), and global WHO-GMP benchmarks.
Uncompromising Standards in Every Single Batch
Corporate Quality Policy
“Biocie Pharmaceuticals is committed to manufacturing and supplying therapeutics of consistent chemical purity, verifiable clinical potency, and absolute patient safety. We operate under stringent In-Process Quality Controls (IPQC), validated HVAC cleanroom environments, and exhaustive microbiological testing so that every physician prescribing our brand does so with unconditional confidence.”
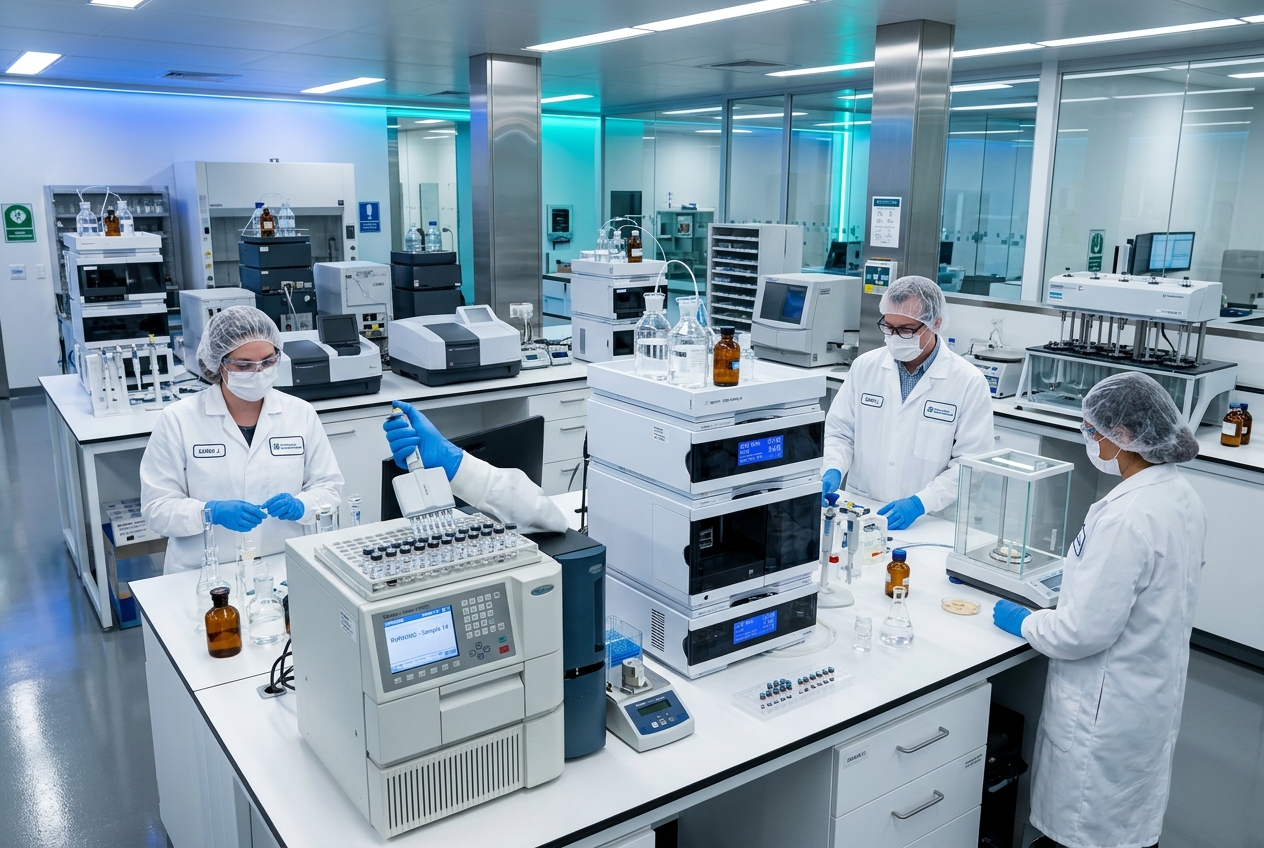
Our dedicated analytical testing facilities are equipped with High-Performance Liquid Chromatography (HPLC) towers, double-beam UV-Vis spectrophotometers, and dissolution apparatus running under GLP (Good Laboratory Practices) guidelines.
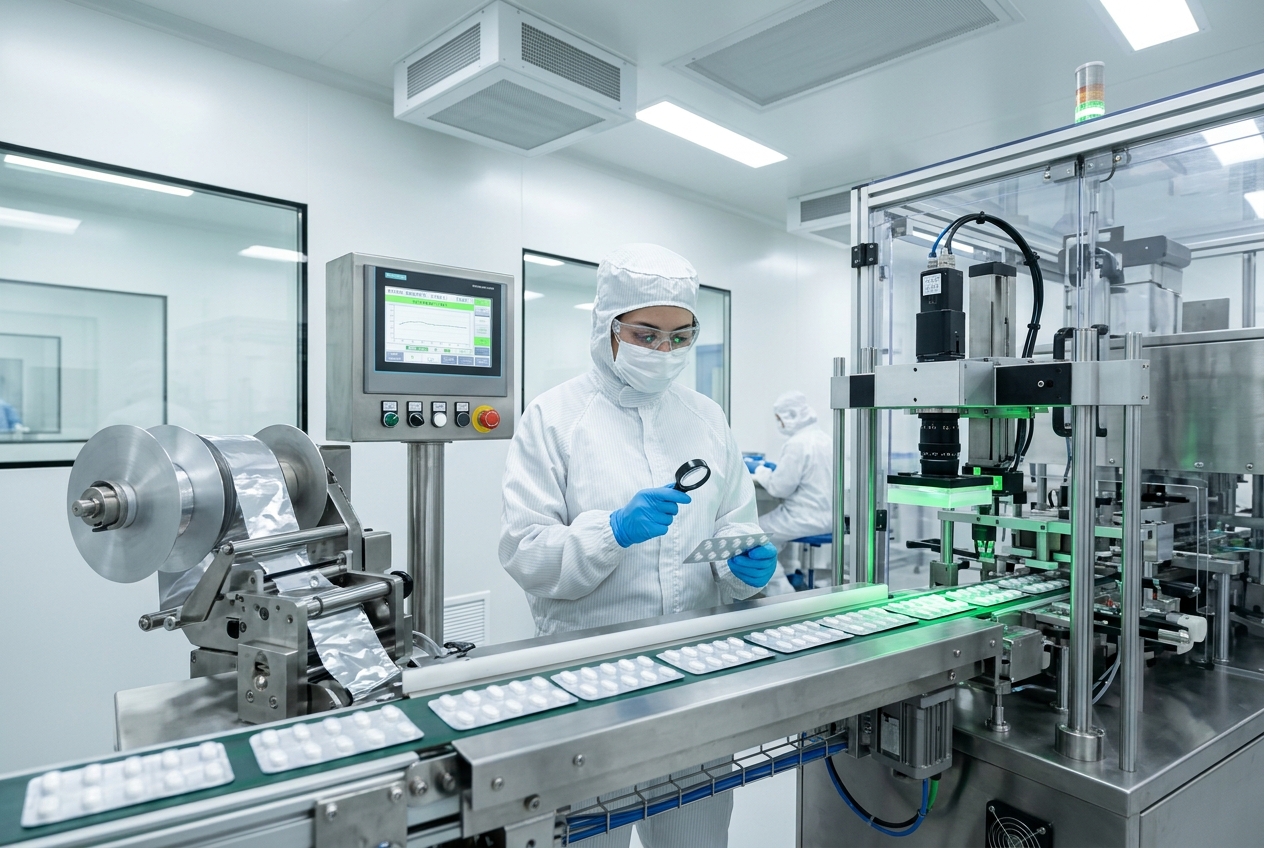
WHO-GMP Validated Cleanrooms & Automated Blistering
Every Biocie formulation is compressed and blistered inside Class 100,000 / Grade C cleanroom environments equipped with terminal HEPA filter modules (0.3 micron with 99.97% retention efficiency) and continuous positive pressure airlocks.
For hygroscopic formulations like Tendocie Forte and Palmith-C, production environments maintain strictly dehumidified conditions (<40% RH) and controlled ambient temperatures (<25°C) to prevent any atmospheric moisture absorption.
Our 6 Core Quality Assurance Pillars
Every batch of Biocie formulations undergoes rigorous multi-tier physical, chemical, and biological evaluation before receiving market clearance.
1. In-Process Quality Checks (IPQC)
Continuous monitoring at every manufacturing checkpoint. We verify blend uniformity, granulation moisture, tablet hardness, friability (<1%), disintegration time (<15 minutes), and uniform weight variation across every run.
✓ Zero Process Deviation2. Microbiological Testing & Purity
Comprehensive biological analysis of active raw materials, purified pharmaceutical water systems, and finished goods. Routine testing validates Total Viable Count and zero pathogens (E. coli, Salmonella, S. aureus, Pseudomonas).
✓ 100% Sterile & Pure3. Environmental & Cleanroom Controls
Formulations are blended, compressed, and packed inside Grade A/B/C certified cleanroom suites with terminal HEPA filtration (0.3 micron 99.97% efficiency). Climate control ensures <25°C and <40% RH for hygroscopic tablets.
✓ HEPA Filtered Suites4. Analytical Chemistry & HPLC Assay
State-of-the-art analytical testing using High-Performance Liquid Chromatography (HPLC) and UV-Vis Spectrophotometry to guarantee active pharmaceutical ingredient (API) assay purity and dissolution kinetics.
✓ Validated Chemical Assay5. Stability & Shelf-Life Studies
Both accelerated stability testing (40°C ± 2°C / 75% RH ± 5% RH) and real-time long-term ICH Zone IVb stability testing ensure that active vitamins, enzymes, and botanical extracts retain 100% therapeutic potency throughout their shelf life.
✓ ICH Guideline Compliant6. Blister Sealing & Moisture Barrier
High-grade tropical Alu-Alu cold-form blisters, induction-sealed bottles, and desiccated mono cartons protect sensitive therapeutic molecules against ambient moisture, oxidation, and photolytic degradation.
✓ Tropical Alu-Alu Sealing5-Stage Quality Verification Protocol
A structured, traceable lifecycle ensuring zero defective or sub-potent medicine ever leaves our facility.
Raw API Quarantine
Every active ingredient and excipient is quarantined upon arrival and tested for chemical purity against IP/USP monographs.
In-Process IPQC
Real-time physical testing during granulation, moisture drying, core tablet compression, and film coating.
Laboratory Assay
Quantitative HPLC assay, dissolution profile check, and heavy-metal screening (Lead, Arsenic, Cadmium, Mercury).
Microbial Clearance
Culture plating and pathogen screening in sterile micro-labs to guarantee zero microbial contamination.
COA & Batch Release
Final Quality Assurance audit and signing off of the official Certificate of Analysis (COA) prior to dispatch.
Recognised Quality & Compliance Standards
Every batch manufactured under Biocie Pharmaceuticals complies with national statutory authorities and international quality frameworks.
WHO-GMP Standards
Validated cleanroom manufacturing & sterile packaging protocols.
View Certificate Scope →ISO 9001:2015 QMS
Standardized operations across raw API sourcing and distribution.
View Quality Policy →FSSAI Approved
100% compliant under Food Safety and Standards Authority of India (Lic: 12124999000249).
View FSSAI Approval →HACCP & Purity Tested
Rigorous batch testing for heavy-metal safety and active ingredient bio-potency.
View Purity Standards →Experience Healthcare Rooted in Scientific Rigour
Connect with our technical team to discuss formulation specifications, packaging standards, or hospital supplies.